

AFMETINGEN EN MATEN VAN STALEN BUIZEN EN 10255
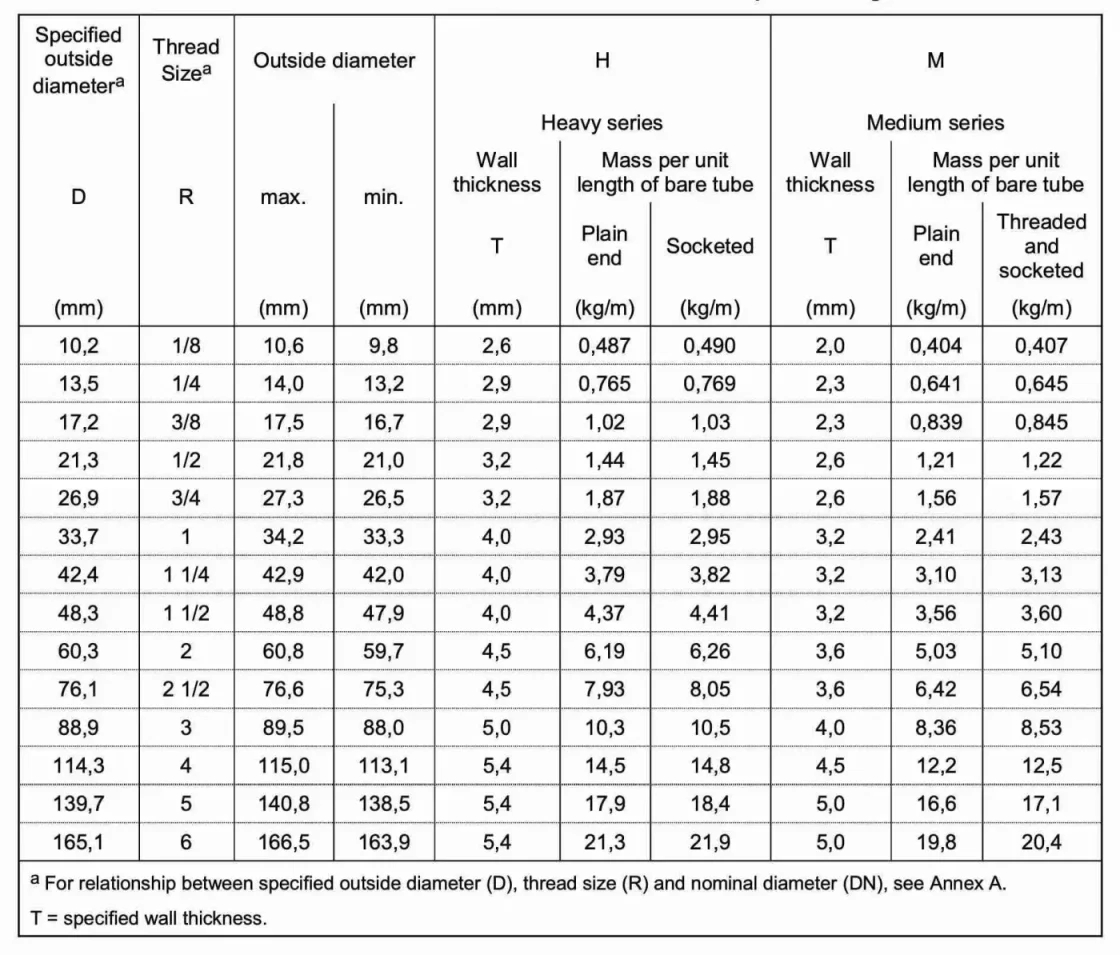
De volgende tabel bevat de afmetingen en het gewicht van stalen buizen in overeenstemming met de Europese norm EN 10255 "Niet- gelegeerd stalen buizen geschikt voor lassen en draadsnijden" en de Britse norm BS 1387:1985 "Specificatie voor geschroefde en mofvormige stalen buizen en buizen, en voor stalen buizen met gladde uiteinden die geschikt zijn voor lassen of schroeven met BS 21 pijpschroefdraad":
NEEM CONTACT MET ONS OP:sales@briskmetal.com
|
Gespecificeerd buiten diametera
(mm) |
Draad Groottea
R |
Buiten
maximaal
(mm) |
diameter
min.
(mm) |
H
Muur dikte
T
(mm) |
H
evy serie
Massa lengte o
Vlak einde
(kg/m2) |
s
per eenheid f kale buis
Voorzien van stopcontact
(kg/m2) |
Mij
Muur dikte
T
(mm) |
M
dium seri
Massa lengte o
Vlak einde
(kg/m2) |
es
per eenheid f kale buis
Met schroefdraad En voorzien van stopcontact
(kg/m2) |
| 102 | 1/8 | 10,6 | 98 | 26 | 487 | 490 | 20 | 404 | 407 |
| 135 | 1/4 | 14,0 | 132 | 29 | 765 | 769 | 23 | 641 | 645 |
| 172 | 3/8 | 17,5 | 167 | 29 | 102 | 103 | 23 | 839 | 845 |
| 213 | 1/2 | 218 | 210 | 32 | 144 | 145 | 26 | 121 | 122 |
| 269 | 3/4 | 27,3 | 265 | 32 | 187 | 188 | 26 | 156 | 157 |
| 337 | 1 | 342 | 333 | 40 | 293 | 295 | 32 | 241 | 243 |
| 424 | 11/4 | 42,9 | 420 | 40 | 379 | 382 | 32 | 310 | 313 |
| 483 | 11/2 | 488 | 479 | 40 | 437 | 441 | 32 | 356 | 360 |
| 603 | 2 | 60,8 | 597 | 45 | 619 | 626 | 36 | 503 | 510 |
| 761 | 21/2 | 766 | 753 | 45 | 793 | 805 | 36 | 642 | 654 |
| 889 | 3 | 89,5 | 880 | 50 | 103 | 105 | 40 | 836 | 853 |
| 1,143 | 4 | 1,150 | 1,131 | 54 | 145 | 148 | 45 | 122 | 125 |
| 1,397 | 5 | 1,408 | 1,385 | 54 | 179 | 184 | 50 | 166 | 171 |
| 1,651 | 6 | 1,665 | 1,639 | 54 | 213 | 219 | 50 | 198 | 204 |
| a Voor de relatie tussen gespecificeerde buitendiameter (D), draadmaat (R) en nominale diameter (DN), zie bijlage A. T=gespecificeerde wanddikte. |
|||||||||
|
Nominale boring |
Buitendiameter |
Dikte |
Gewicht |
||||||
|
Licht |
Medium/ Zwaar
|
Licht |
Medium |
Zwaar |
Licht |
Medium |
Zwaar |
||
|
in |
mm |
mm |
mm |
mm |
mm |
mm |
kg/m |
kg/m |
kg/m
|
|
1/4 |
8 |
13.6 |
13.9 |
1.80 |
2.3 |
2.9 |
0.515 |
0.641 |
0.765 |
|
3/8 |
10 |
17.1 |
17.4 |
1.80 |
2.3 |
2.9 |
0.670 |
0.839 |
1.020 |
|
1/2 |
15 |
21.4 |
21.7 |
2.00 |
2.6 |
3.2 |
0.947 |
1.210 |
1.440 |
|
3/4 |
20 |
26.9 |
27.2 |
2.30 |
2.6 |
3.2 |
1.380 |
1.560 |
1.870 |
|
1 |
25 |
33.8 |
34.2 |
2.60 |
3.2 |
4.0 |
1.980 |
2.410 |
2.940 |
|
1 1/4 |
32 |
42.5 |
42.9 |
2.60 |
3.2 |
4.0 |
2.540 |
3.100 |
3.800 |
|
1 1/2 |
40 |
48.4 |
48.8 |
2.90 |
3.2 |
4.0 |
3.230 |
3.570 |
4.380 |
|
2 |
50 |
60.2 |
60.8 |
2.90 |
3.6 |
4.5 |
4.080 |
5.030 |
6.190 |
|
2 1/2 |
65 |
76.0 |
76.6 |
3.20 |
3.6 |
4.5 |
5.710 |
6.430 |
7.930 |
|
3 |
80 |
88.7 |
89.5 |
3.20 |
4.0 |
5.0 |
6.720 |
8.370 |
10.300 |
|
4 |
100 |
113.9 |
114.9 |
3.60 |
4.5 |
5.4 |
9.750 |
12.200 |
14.500 |
|
5 |
125 |
– |
140.6 |
– |
5.0 |
5.4 |
– |
16.600 |
17.900 |
|
6 |
150 |
– |
165.1 |
– |
5.0 |
5.4 |
– |
19.700 |
21.300 |
CHEMISCHE SAMENSTELLING VAN EN 10255 PIJPEN
| Cijfer | Chemische samenstelling (%) | |||
| S195T | C | Mn | P | S |
| Kleiner dan of gelijk aan 0,20 | Kleiner dan of gelijk aan 1,40 | Kleiner dan of gelijk aan 0,035 | Kleiner dan of gelijk aan 0,030 | |
MECHANISCHE EIGENSCHAPPEN VAN EN 10255 BUIZEN
| Cijfer | Mechanische eigenschappen | ||
| S195T | Opbrengststerkte (Mpa) | Treksterkte (Mpa) | Verlenging (%) |
| 195 | 320-520 | 20 | |
TOLERANTIES VAN EN 10255 LEIDINGEN
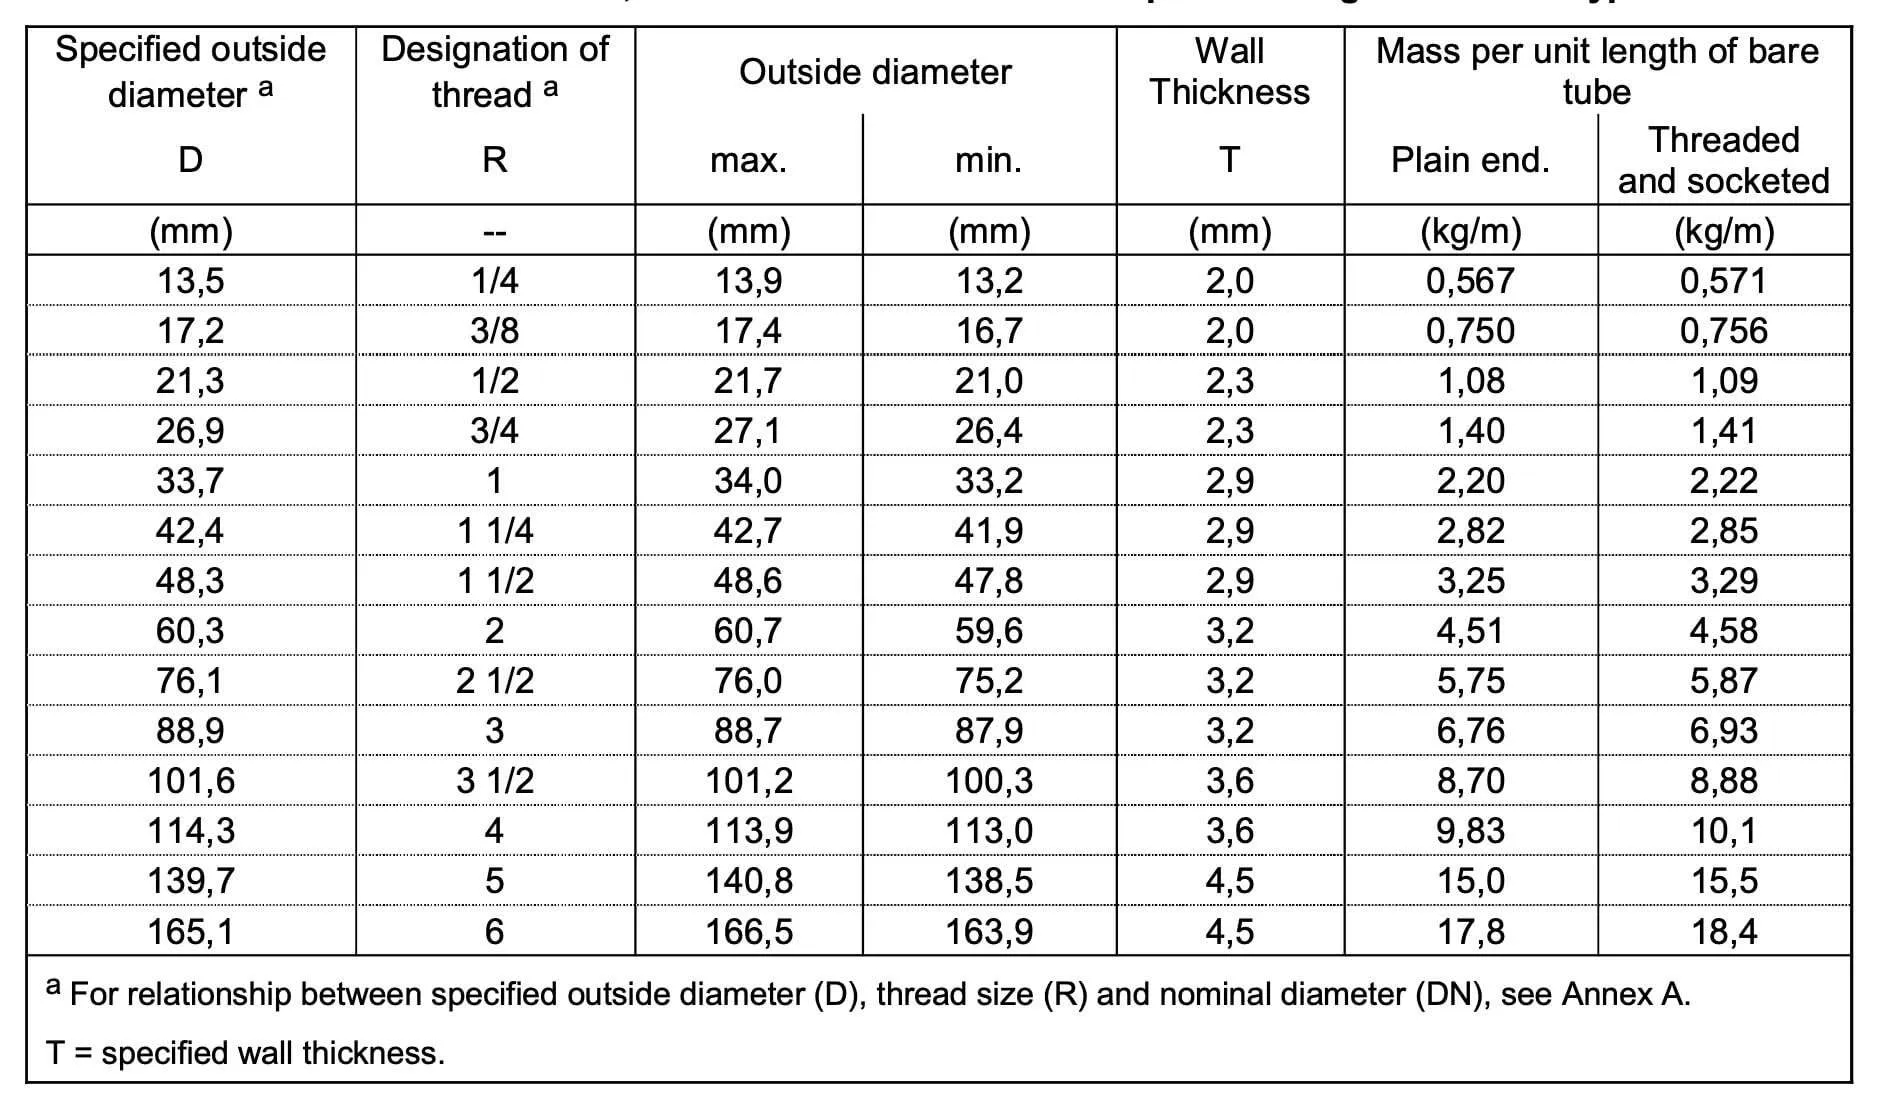
- Type L - Afmetingstolerantie en eenheidsmassa
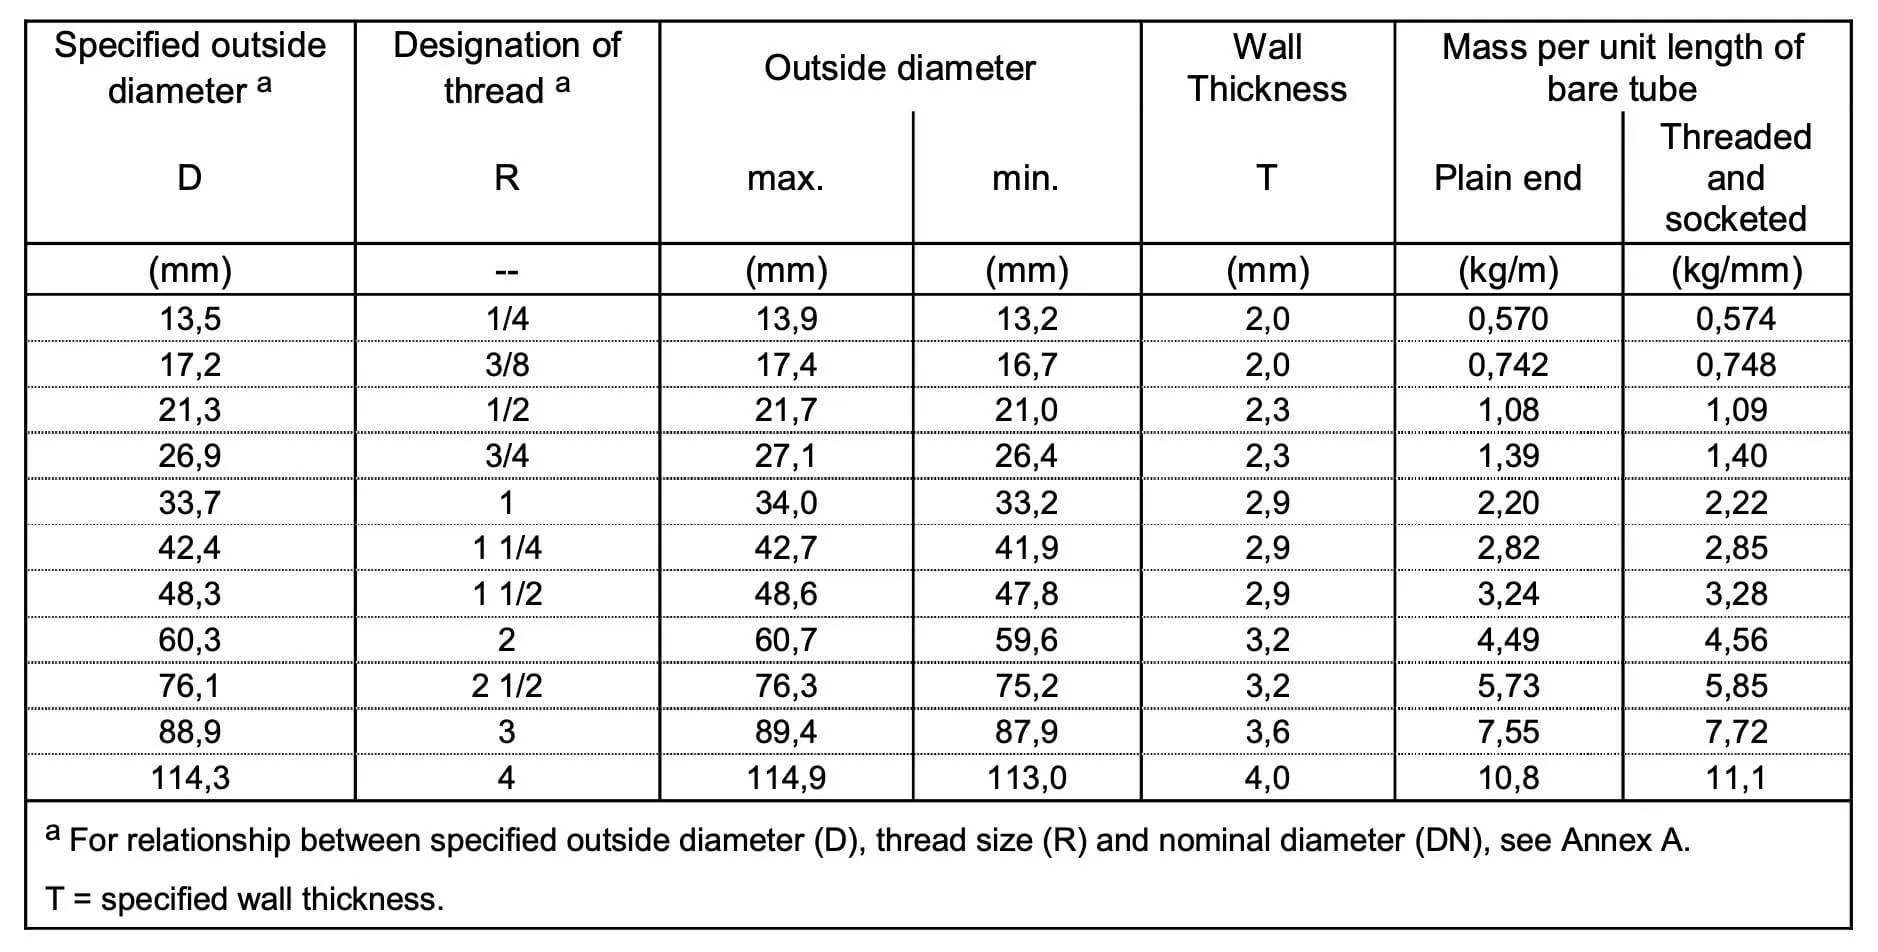
- Type L1 - Afmetingstolerantie en eenheidsmassa
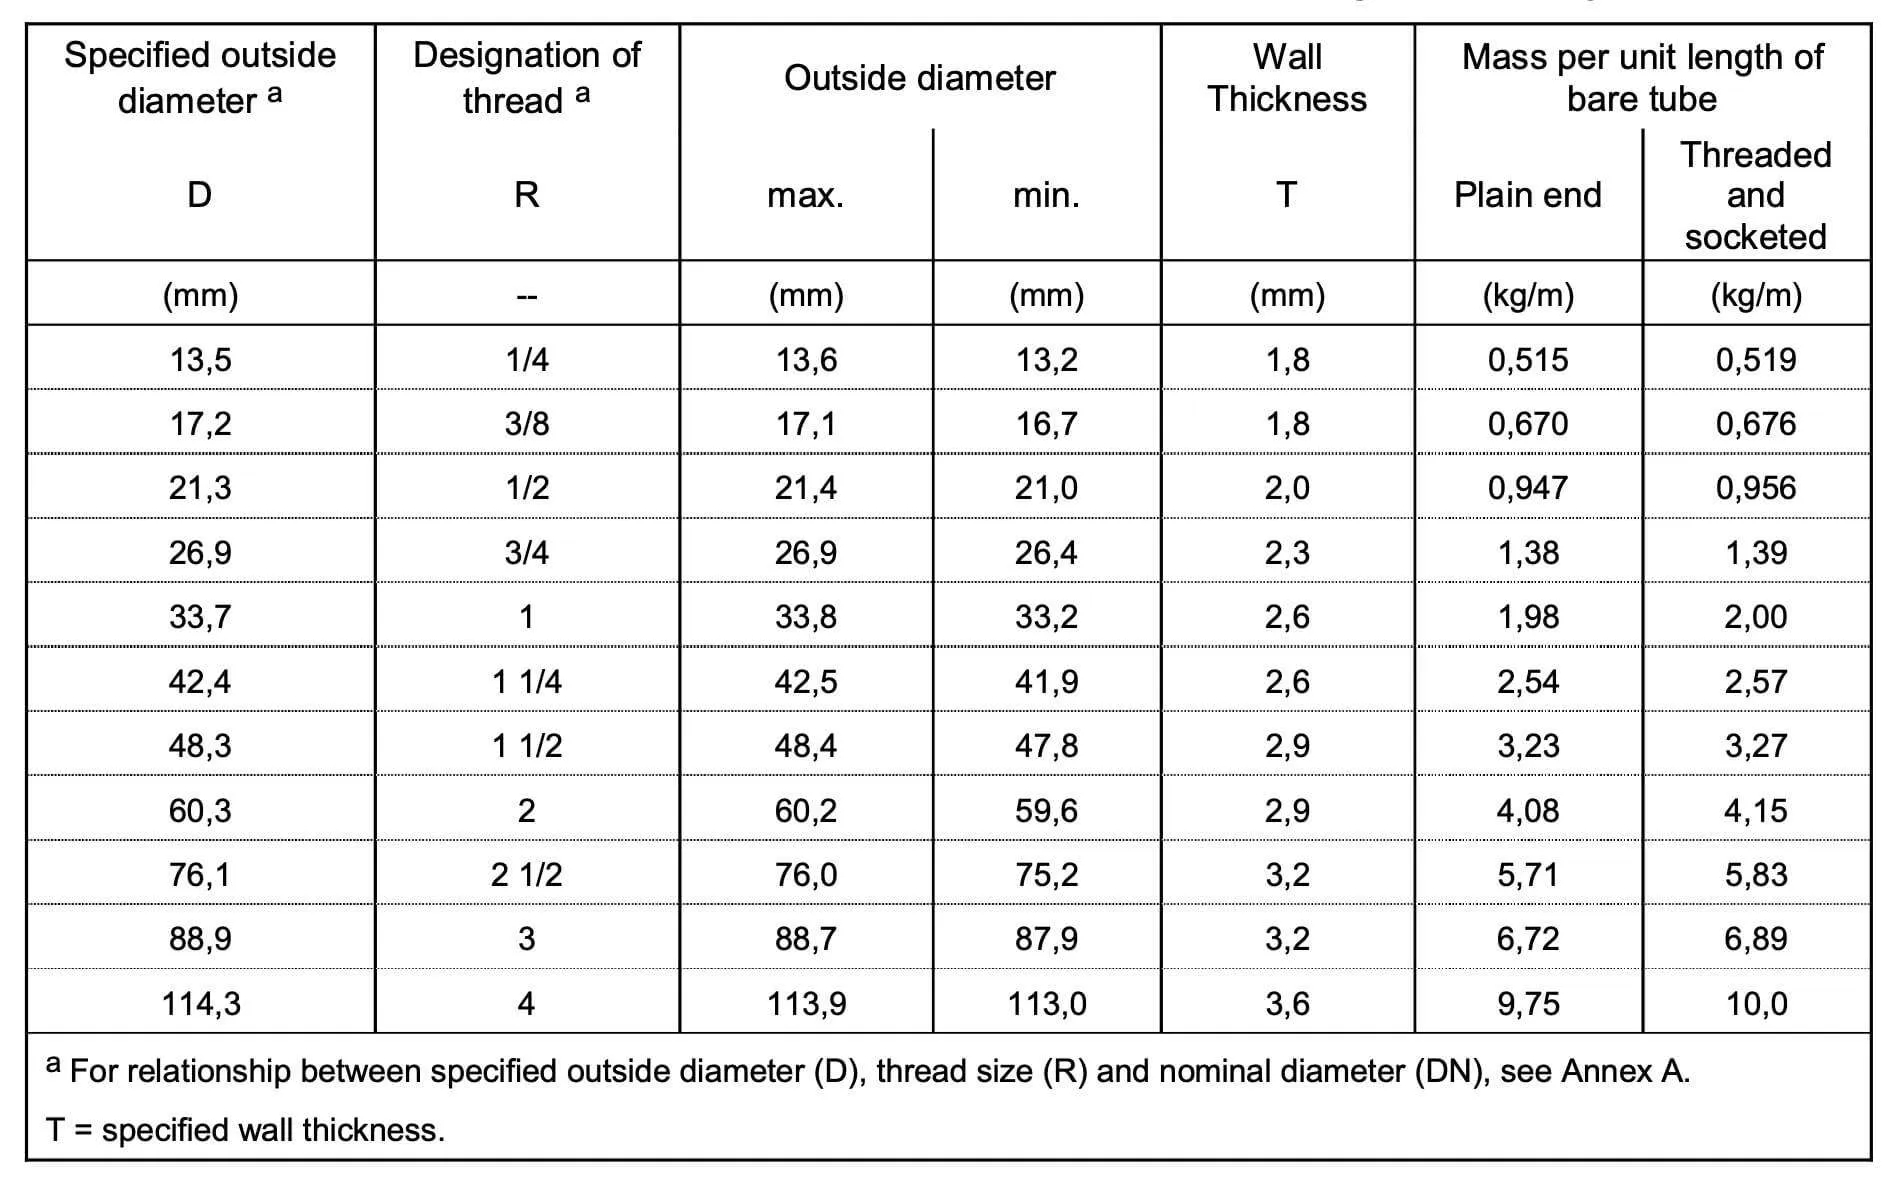
- Type L2 - Afmetingstolerantie en eenheidsmassa
- Wanddikte
• ±10%. voor M- en H-serie & Type L;
• -8% met de plustolerantie beperkt door de massatolerantie, voor typen L1 en L2.
- Gewicht
• ±7,5% op bundels van 10 ton of meer, voor M- en H-serie en Type L;
• +10%, -8% op individuele buizen voor typen L1 en L2.
- Rechtheid
• De rechtheid mag niet groter zijn dan 0,002 L.
TEST EN INSPECTIE VAN LEIDINGEN EN 10255
- Trekproef
De trekproef moet worden uitgevoerd op een kale buis in overeenstemming met EN 10002-1.
- Buigtest
Om de kwaliteit van onze gelaste buizen te garanderen, voeren wij een buigtest uit volgens EN 10232. Deze test wordt toegepast op kale buizen met gespecificeerde buitendiameters van 17,2 mm tot en met 60,3 mm, en de buis wordt gebogen tot een hoek van 90 graden. De groef in het vormgereedschap heeft een breedte die nauwkeurig past bij de buisdiameter en een diepte van niet minder dan de helft van de diameter. De straal aan de onderkant van de groef van de eerstgenoemde is zoals aangegeven in de onderstaande tabel. Gelaste buizen moeten worden gebogen met de las aan de buitenkant van de bocht. De buizen mogen geen scheuren vertonen die zonder vergrotingshulpmiddelen zichtbaar zijn. Door het uitvoeren van deze test kunnen wij er zeker van zijn dat onze gelaste buizen voldoen aan de hoogste kwaliteitseisen.
| Diameter (mm) | 17.2 | 21.3 | 26.9 | 33.7 | 42.4 | 48.3 | 60.3 |
| Buigradius | 50 | 65 | 85 | 100 | 150 | 170 | 220 |
- Afvlakkingstest
Om de structurele integriteit van gelaste buizen te garanderen, wordt een afvlakkingstest uitgevoerd in overeenstemming met EN 10233. De test wordt toegepast op kale buizen met een buitendiameter groter dan 60,3 mm en omvat het platdrukken van de buis in een pers totdat de afstand tussen de platen, gemeten onder belasting, 75% van de oorspronkelijke buitendiameter bereikt. De las moet afwisselend in een hoek van 0 of 90 graden met de afplattingsrichting worden geplaatst. Tijdens het afvlakkingsproces mogen er geen scheuren of gebreken in de buis zichtbaar zijn zonder vergrotingshulpmiddelen. Zodra de afstand tussen de platen 60% van de oorspronkelijke buitendiameter bereikt, wordt een klein voortijdig defect aan de randen niet beschouwd als een reden voor afkeuring. Deze test zorgt ervoor dat gelaste buizen de vereiste hoeveelheid druk kunnen weerstaan zonder te falen.
- Lekdichtheidstest
Elk systeem waarbij vloeistoffen worden getransporteerd, moet zodanig zijn ontworpen dat er geen lekkages optreden. Dit is vooral belangrijk in sectoren als de gezondheidszorg, waar zelfs een klein lek ernstige gevolgen kan hebben. Om de integriteit van hun producten te garanderen, moeten fabrikanten elke buis onderwerpen aan een lek-dichtheidstest. Het meest voorkomende type test is een hydrostatische test, waarbij de buis met water wordt gevuld en gedurende minimaal 5 seconden onder druk wordt gezet tot 50 bar. Fabrikanten hebben echter ook de mogelijkheid om een elektromagnetische test volgens EN 10246-1 toe te passen. Welk type test er ook wordt gebruikt, het doel is ervoor te zorgen dat het eindproduct volkomen veilig en geschikt voor gebruik is.
- Dimensionale inspectie
De maat- en afmetingsinspectie moet worden uitgevoerd.
- Visueel onderzoek
Het visuele onderzoek moet volgens de norm worden uitgevoerd.
MARKERING OP EN 10255 BUIZEN
De markeringen moeten minstens één keer binnen één meter van het ene uiteinde van de buis worden aangebracht en de buizen moeten op geschikte en duurzame wijze worden gemarkeerd met de volgende informatie:
• De naam of het handelsmerk van de fabrikant;
• Het ernstige symbool (H of M) en het type (L, L1 of L2);
• Het symbool van het productieproces (S of W)
Kleuren kunnen een handige manier zijn om verschillende objecten te ordenen en te identificeren, en dit geldt vooral als het om buizen gaat. Buizen worden vaak in verschillende omgevingen gebruikt, van bouwplaatsen tot laboratoria, en ze zijn verkrijgbaar in een breed scala aan maten en materialen. Hoewel elk type buis zijn eigen unieke eigenschappen heeft, moeten ze allemaal worden gemarkeerd zodat ze gemakkelijk kunnen worden geïdentificeerd. De fabrikant kan ervoor kiezen om kleurcodering te gebruiken in plaats van serie- of typemarkeringen. Dit maakt het gemakkelijk om de verschillende soorten buizen snel te identificeren, waardoor tijd wordt bespaard en verwarring wordt voorkomen.
| Zwaar | Medium | Soorten |
| Rood | Blauw | Zie Tolerantietabel |
De volgende informatie wordt op het etiket van elke bundel vermeld:
• De naam of het handelsmerk van de fabrikant;
• De standaardcode EN 10255;
• Het symbool van het productieproces (S of W)
• De D (buitendiameter) of R (draadmaat);
• De serie of het type of de opgegeven wanddikte.
EN 10255 EN BS 1387 VERGELIJKINGSTABEL
BS 1387:1985 is afgeschaft en vervangen door de Europese norm EN 10255: 2004 (aangenomen door de Britse nationale norminstantie als BS EN 10255:2004 "niet-gelegeerde stalen buizen geschikt voor lassen of draadsnijden"). De soorten in BS 1387 en EN 10255 die met elkaar overeenkomen, staan vermeld in onderstaande tabel.
| EN 10255 L | – |
| EN 10255 L1 | – |
| EN 10255 L2 | BS 1387 Licht |
| EN 10255 Gemiddeld | BS 1387 Middel |
| EN 10255 Zwaar | BS 1387 Zwaar |
UITERLIJK VAN EN 10255-LEIDINGEN
De kwaliteit van een buis wordt vaak bepaald door de oppervlakteafwerking. Om deze reden moeten fabrikanten ervoor zorgen dat hun producten vrij zijn van gebreken die door visueel onderzoek kunnen worden opgespoord. De interne en externe oppervlakken van de tube moeten glad zijn, zonder onvolkomenheden of vlekken die moeten worden gerepareerd. Eventuele onvolkomenheden in het oppervlak die de gespecificeerde minimale wanddikte aantasten, worden als defecten beschouwd. Het is toegestaan om oneffenheden in het oppervlak af te werken door slijpen of machinaal bewerken, op voorwaarde dat de wanddikte in het afgewerkte gebied niet minder is dan het gespecificeerde minimum. Alle aangeklede gebieden moeten vloeiend in de contouren van de buis passen. Door deze richtlijnen te volgen, kunnen fabrikanten buizen produceren met superieure oppervlakteafwerkingen die voldoen aan de hoogste kwaliteitsnormen.


