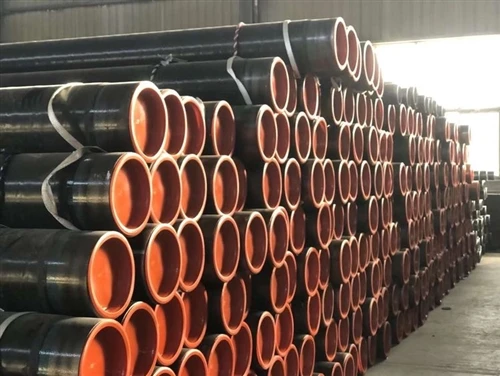
ERW versus LSAW-leidingen: de hoge- stressmythe ontkrachten en B2B-inkoopkosten optimaliseren
In het hyper{0}}concurrerende landschap van olie- en gastransport, bouwtechniek en zware infrastructuur is de aanschaf van stalen buizen zelden slechts een kwestie van het controleren van een lijst met regelitems. Het is een evenwichtsoefening tussen strikte mechanische integriteit en rigide budgettaire beperkingen.
Onder de verschillende lijnpijpcategorieën,Elektrisch weerstandsgelast (ERW)EnLongitudinaal ondergedompeld booglassen (LSAW)stalen buizen zijn twee van de meest gespecificeerde kritische componenten. Bij veel inkoopmanagers en junior constructeurs blijft echter een ouderwets institutioneel vooroordeel bestaan: de reflex om te veel te specificeren, LSAW te behandelen als een universeel 'superieure' pijp en ERW met scepsis te bekijken vanwege aanhoudende historische misvattingen over kwetsbaarheden in laslijnen.
Deze uitgebreide technische gids ontkracht de 'hoge{0}}-spanningsmythe' rond ERW-buizen, analyseert de microstructurele en productieverschillen tussen ERW en LSAW, onderzoekt hun gedrag onder restspanning en biedt een statistisch-gestuurd raamwerk voor B2B-inkoopoptimalisatie.
1. Het belangrijkste mechanische en procesonderscheid
Om de inkoop strategisch te optimaliseren, moeten we eerst de fundamentele metallurgische en mechanische verschillen ontleden in de manier waarop deze twee pijparchetypen worden gesmeed.
Hoog-elektrisch weerstandslassen met hoge frequentie (HF-ERW)
Bij de moderne ERW-productie worden warm-gewalste staalrollen als ruwe input gebruikt. De spoel wordt continu door een reeks vormrollen gevoerd die de vlakke strook geleidelijk tot een cilindrisch profiel vormen.
Het bepalende kenmerk van HF-ERW is het lasmechanisme: een elektrische stroom met een hoge- frequentie (doorgaans 400 kHz tot 500 kHz) wordt via inductiespoelen of contactschoenen in de convergerende randen van de stalen strip geïntroduceerd. Deze plaatselijke elektrische weerstand genereert intense hitte, waardoor de buisranden in een plastische, halfgesmolten toestand komen. Hoge-knijprollen dwingen de randen vervolgens fysiek naar elkaar toe, waardoor een solide- smeedlas ontstaat.
Cruciaal feit:Modern HF-ERW-gebruikgeen vulmetaal. De naad is een directe versmelting van het moedermateriaal en de interne/externe lasnaden (rupsen) worden mechanisch inline afgesneden.

Longitudinaal ondergedompeld booglassen (LSAW)
De productie van LSAW begint daarentegen niet op basis van een continue spoel, maar op basis van individuele, afzonderlijke, zware- stalen platen. De plaat ondergaat randfrezen en wordt vervolgens geleidelijk gebogen in een doorlopende "U"-vorm en vervolgens in een "O"-vorm, met behulp van massieve hydraulische persen (de JCOE- of UOE-vormprocessen).
Eenmaal gevormd, wordt de langsnaad vastgemaakt en gelast met behulp van een ondergedompeld boogproces. Er wordt een elektrische boog ontstoken tussen een continu gevoede afsmeltende draadelektrode en de stalen plaat, volledig ondergedompeld onder een beschermende deken van korrelig smeltbaar vloeimiddel. Het proces vereist meerdere laspassages (doorgaans minstens één interne en één externe pass), waardoor een duidelijke, zware lasrups ontstaat, versterkt door toegevoegde toevoegdraad.

2. Microstructurele integriteit: de mythe van de laslijn ontkrachten
Het voornaamste bezwaar tegen ERW-buizen komt doorgaans voort uitHomogeniteit van lasnaden. Historisch gezien (vóór- de jaren zeventig) hadden laag- ERW-buizen met lage frequentie last van selectieve naadcorrosie en broze las- lijnfouten, waardoor er een stigma in de hele sector ontstond.
De moderne metallurgie heeft dit verhaal echter volledig herschreven.
-
De moderne thermische behandeling van inline lasnaden (SEAM-gloeien)
In 2026 kunnen ultramoderne ERW-fabrieken-van-de-moderne ERW-fabrieken niet alleen maar lassen en koelen. Onmiddellijk na het afsnijden van de lasnaad loopt de langsnaad door eeninline post-warmtebehandelingssysteem voor lassen (PWHT)., typisch een inductieverwarmingsarray.
De laszone wordt snel verwarmd tot boven de austenitische transformatietemperatuur (vaak hoger dan 900 graden / 1650 graden F) en vervolgens met lucht of water -geblust. Dit herkristallisatieproces elimineert de sterk belaste, brosse martensitische of bainitische structuren die worden gevormd tijdens het snel stollen van het lassen. Het vervangt ze door een genormaliseerde, fijn-korrelige ferriet-perlietmatrix die overeenkomt met de mechanische eigenschappen van het moedermetaal.
-
LSAW-hitte-Kwetsbaarheden in getroffen zones (HAZ).
Paradoxaal genoeg, terwijl LSAW wordt gezien als een robuust alternatief, zorgt het lasproces met hoge warmte-input- voor een aanzienlijk bredereWarmte-Getroffen zone (HAZ)dan ERW.
Omdat LSAW afhankelijk is van gesmolten vulmetaal en hoogenergetische boogafzetting, is de thermische gradiënt die zich uitstrekt tot in de moederplaat breed. Als de koelsnelheid niet nauwgezet wordt gecontroleerd, kan er grove korrelgroei optreden binnen de HAZ. Dit grof-korrelige gebied vertoont vaak een lagere Charpy V-kerfslagtaaiheid in vergelijking met zowel het lascentrum als de niet-aangetaste moederplaat, wat een plaatselijk risico met zich meebrengt voor brosse splijtbreuken onder cryogene of dynamische belastingsomstandigheden.
3. Residuele spanningsanalyse en dimensionale precisie
Restspanning-de interne spanning die in een structureel onderdeel wordt opgesloten na productie zonder dat externe belastingen worden toegepast-speelt een cruciale rol in de knikweerstand, de bezwijkdruk en de lange- levensduur van een buis tegen vermoeiing. Zowel ERW als LSAW vertonen enorm verschillende restspanningsprofielen vanwege hun geometrische vormmethoden.
Dimensionale nauwkeurigheid: het prestatievoordeel van ERW
Omdat ERW-buizen koud-worden gevormd door middel van continue, meer- walsmatrijzen uit zeer uniforme stalen spoelen, bereiken ze ongeëvenaarde maattoleranties.
- Variatie in wanddikte:Heet{0}}gewalste rollen vertonen een uitzonderlijk nauwe consistentie over hun breedte, waardoor ERW-buizen worden verkregen met een minimale excentriciteit in de wanddikte.
- Ovaliteit en rechtheid:Continue mechanische beperkingen tijdens het vormen garanderen uitstekende rondheids- en rechtheidstoleranties, doorgaans veel strenger dan de standaard API 5L-vereisten.
Superieure maatnauwkeurigheid vertaalt zich direct naarverminderde structurele excentriciteit. Bij compressietoepassingen met hoge spanning of diepwaterpijpleidingen die worden blootgesteld aan externe hydrostatische druk, fungeert een kleine geometrische onrondheid als een geometrisch defect dat het plaatselijke structurele knikken drastisch versnelt.
Restspanning bij LSAW: de rol van mechanische expansie
LSAW-pijpvorming (JCOE/UOE) omvat discrete, hoge-stempelstappen die aanzienlijke, niet-uniforme restspanningsverdelingen door het hele pijplichaam introduceren. Om dit tegen te gaan en de onvermijdelijke geometrische vervormingen van de zware plaat te corrigeren, moeten bijna alle LSAW-buizen een verplichte laatste productiestap ondergaan:Volledige-mechanische of hydrostatische expansie van het lichaam (COE- of EXP-processen).
Een mechanische expander beweegt door het inwendige van de buis en zet deze radiaal uit met ongeveer 0,5% tot 1,5%.
- Het voordeel:Deze uitzetting dwingt de buis tot een precieze ronding en levert een zeer nauwkeurige buitendiameter op.
- Het nadeel:Het verandert de vloeigrens van het materiaal via het Bauschinger-effect, waardoor vaak de drukvloeigrens wordt verlaagd ten opzichte van de trekvloeigrens, waarmee constructeurs rekening moeten houden in vergelijkingen voor instorting van diep water.
4. Hoofd-naar-hoofdspecificatiematrix
Om B2B-inkoopmanagers en -ingenieurs te helpen bij het in één oogopslag evalueren van technische parameters, schetst de volgende engineeringmatrix de technische drempels van beide productiemethoden onder API 5L / ASTM-richtlijnen:
| Technische parameter | Hoge- ERW (HF-ERW) | Longitudinale ondergedompelde boog (LSAW) |
|---|---|---|
| Buitendiameterbereik (OD). | Typisch 1/2" tot 24" (21,3 mm – 610 mm) | Typisch 16" tot 60"+ (406 mm – 1524 mm) |
| Maximale wanddikte (WT) | Tot 0,750" (circa. 20 mm) | Maximaal 2,5" + (circa. 65 mm +) |
| Vermogen van staalkwaliteit | Tot API 5L X80M / ASTM A500 Gr C | Tot API 5L X100 / X120 |
| Dimensionale tolerantie | Uitzonderlijk (hoge geometrische consistentie) | Matig (vereist mechanische uitzetting) |
| Vulmetaal vereist | Geen (Solid-State Fusion) | Ja (verbruiksartikelen draad en ondergedompeld flux) |
| Door hitte beïnvloede zone (HAZ) | Extreem smal (genormaliseerde inline) | Breed (vereist strikte microstructurele controle) |
| Doorlooptijd inkoop | Kort tot gemiddeld (continue hoge-snelheid) | Lang (discrete, arbeids-intensieve plaatverwerking) |
| Relatieve productiekosten | Basislijn (1,0x) | Verhoogd (1,4x – 1,8x per ton) |
5. B2B Procurement Optimization Framework: waar wat te implementeren
De veelgemaakte fout bij industriële inkoop is het standaard inzetten van LSAW voor elk project met zware structurele of drukbelastingen. Over-te veel specificeren kost projectbudgetten, verlengt de levertijden en veroorzaakt ernstige projectvertragingen vanwege de beperkte mondiale capaciteit van LSAW-fabrieken voor zware{2}}platen.
Wanneer LSAW niet-onderhandelbaar is
- Trunks met grote-diameter (buitendiameter > 24 inch):Fysieke beperkingen op het gebied van het snijden van warm-gewalste rollen en het vormen van ERW-walscapaciteiten betekenen dat LSAW voor transmissielijnen met een grote-diameter door het hele land- of zware structurele kolommen, de enige haalbare technologische optie is.
- Ultra-zware wanddiktes:Wanneer ontwerpdrukken of structurele structurele buigmomenten wanddiktes van meer dan 20 mm (0,750") vereisen, kunnen warmgewalste rollen niet continu worden afgewikkeld en gevormd. De structurele sterkte van afzonderlijke zware platen verwerkt via LSAW-persen wordt noodzakelijk.
- Ernstig zure service (omgevingen met hoge H2S):In projecten die worden geplaagd door hoge risico's op waterstof-geïnduceerd kraken (HIC) en sulfide spanningsscheuren (SSC), blijven hoogwaardige LSAW-buizen vervaardigd met vacuüm-ontgaste, insluiting-gecontroleerde schone stalen platen de belangrijkste industriestandaard.
Waar ERW maximale kosten biedt-efficiëntie
Voor elk technisch project waarbij buizen nodig zijn met eenBuitendiameter van 24 inch of minderen eenWanddikte minder dan 0,750 ", moderne HF-ERW is structureel gelijkwaardig aan LSAW en biedt tegelijkertijd ongeëvenaarde economische voordelen:
- 30% tot 40% verlaging van de tonnagekosten:De continue productiecapaciteit op hoge-snelheid van ERW-lijnen vermindert de arbeidsuren en productieoverhead per ton dramatisch in vergelijking met de nauwgezette, meer-staps JCOE-plaatpersroutine.
- Geminimaliseerde projectdoorlooptijden:ERW-productielussen werken aanzienlijk sneller dan LSAW-opstellingen. Voor een strakke infrastructuurplanning kan het inkopen van ERW weken of zelfs maanden van de tijdlijn van de supply chain verkorten.
- Onberispelijke pasvorm-In het veld:Dankzij de superieure geometrische ovaliteit en consistentie van de wanddikte van ERW-buizen, zijn veldlassen en uitlijning van de omtrek tijdens de aanleg van pijpleidingen sneller, waardoor de arbeidskosten in het veld aanzienlijk worden verlaagd en het aantal afgewezen veldlassen wordt verminderd.

Beslissingsboom voor de inkoop van stalen buizen voor B2B: ERW- versus LSAW-kosten optimaliseren
6. Strategische aandachtspunten voor industriële inkoop
Bij het opstellen van Request for Quotation (RFQ)-pakketten voor toekomstige structurele of pijplijnactiva moeten inkoopspecialisten overstappen van rigide productie-procesbeperkingen naarPrestaties-Gebaseerde specificaties.
In plaats van willekeurig ERW-leidingen te verbieden uit infrastructuurportefeuilles met hoge spanning- op basis van historische, lang-verbrijzelde mythen, zouden de projectspecificaties zich moeten concentreren op moderne niet-destructieve testgegevens (NDT):
Richt uw verificatie van de veiligheid van bedrijfsmiddelen op veeleisend werk100% inline ultrasoon testen (UT)van de lasnaad, striktCharpy V-Kerkslagtestsbij ontwerptemperaturen en helderHydrostatische testverificatietot 90% van de gespecificeerde minimale vloeigrens (SMYS).
Door deze strikte kwaliteitsprestatiedrempels te specificeren in plaats van ouderwetse procesbeperkingen, ontsluiten ingenieursbureaus de toegang tot concurrerende ERW-biedingen. Het resultaat? Een veerkrachtig, structureel onberispelijk bezit dat eerder dan gepland wordt opgeleverd, waarbij honderdduizenden dollars aan kapitaaluitgaven worden bespaard.