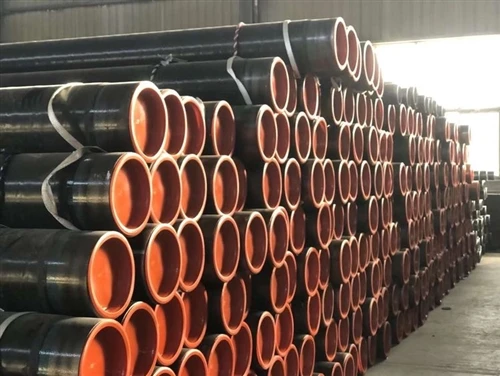
Vraag maar lang genoeg rond op een bouwplaats of een inkoopkantoor en je hoort het: spiraalnaadgelaste buis (SSAW) is de budgetoptie, degene waar u genoegen mee neemt als het project zich geen "echte" pijp kan veroorloven. Het is een reputatie die SSAW al tientallen jaren volgt, en die is niet geheel onverdiend - maar ook zwaar verouderd, en zorgt ervoor dat kopers een proces over het hoofd zien dat, als het correct wordt uitgevoerd, pijpen oplevert die volledig in staat zijn om aan dezelfde structurele en drukeisen te voldoen als zijn tegenhangers met rechte-naden, vaak tegen aanzienlijk lagere kosten per ton staal.
Het echte verhaal is interessanter dan 'goedkoop maar zwakker'. Het is een verhaal over geometrie, over wat er feitelijk mis is gegaan op de fabrieken die SSAW zijn reputatie hebben opgeleverd, en over wat een spiraal-gelaste pijp scheidt die u kunt vertrouwen, van een pijp die u niet kunt vertrouwen.
Het echte verschil is geometrie, niet kwaliteit
Elke gelaste buis begint zijn leven als een platte stalen spoel, en de fundamentele vraag die elk lasproces moet beantwoorden is: hoe maak je van een platte strip een ronde buis? Rechte-naadprocessen -ERWEnLSAW- voer de rol in de lengterichting in, wat betekent dat de uiteindelijke omtrek van de pijp wordt beperkt door de breedte van een enkele rol of plaat die de molen fysiek kan verwerken. Spiraalvormen lost hetzelfde probleem op een andere manier op: het voert de spoel onder een hoek in en wikkelt deze spiraalvormig rond een vormkop, zodat de spiraalhoek, en niet de spoelbreedte, uiteindelijk de uiteindelijke diameter bepaalt.
Dat ene mechanische feit is de reden waarom SSAW überhaupt bestaat: het is de enige economische manier om zeer grote diameters - 36 inch, 60 inch, ruim 100 inch - te bereiken met spoelbreedtes die een rechte- naadfrees zou kunnen bedekken met een fractie van die grootte. Het is geen kortere weg rond een groottebeperking; het is een werkelijk andere manier om hetzelfde conversieprobleem op te lossen, waarbij een langere, spiraalvormige lasnaad wordt ingeruild voor de mogelijkheid om diameters te bereiken. Rechte-naadprocessen kunnen elkaar eenvoudigweg niet raken zonder veel breder bronmateriaal.

SSAW

LSAW

ERW
Waar de ‘inferieure’ reputatie eigenlijk vandaan komt
De reputatie is niet uit het niets ontstaan. Tientallen jaren geleden was een aanzienlijk deel van de SSAW-productie afkomstig van fabrieken met inconsistent randfrezen, enkel--lassen in plaats van het dubbelzijdig--proces dat nu als standaard wordt beschouwd, en weinig tot geen systematische naadtesten. Bij die generatie apparatuur kwamen naaddefecten - onvolledige penetratie, verkeerde uitlijning, porositeit - zo vaak voor dat 'spiraalpijp' en 'onbetrouwbare naad' in de hoofden van veel kopers met elkaar verbonden raakten, en in sommige markten verdween die link nooit volledig, zelfs niet toen de onderliggende productie verbeterde.
De leiding zelf was in principe nooit het probleem. Een spiraalvormige naad is niet inherent zwakker dan een rechte. - De laskwaliteit is een functie van procescontrole, niet van de naadgeometrie. Wat in de loop van de tijd veranderde, is dat de fabrieken die het goed konden doen veel algemener werden, terwijl de reputatie werd gevormd door de fabrieken die niet achter konden blijven bij de verbetering.
Er is hier een nuttige parallel met de manier waarop bouwhout-kwaliteit tientallen jaren geleden een onverdiende reputatie kreeg omdat een handvol ondergefinancierde fabrieken de beoordelingsnormen oversloegen, terwijl het gesorteerde,-gecodeerde hout dat tegenwoordig wordt verkocht afkomstig is van een geheel ander niveau van procescontrole. Niemand gaat ervan uit dat al het hout van vandaag hetzelfde risico met zich meebrengt als dat vroeger; dezelfde logica heeft de spiraalpijp eenvoudigweg nog niet in de geest van elke koper ingehaald. Een specificatienummer en een molencertificaat betekenen hetzelfde, ongeacht of de pijp eronder recht of spiraalvormig is gevormd. - Wat kopers eigenlijk moeten evalueren is het proces achter het certificaat, niet de vorm van de naad.
Wat vandaag de dag feitelijk de kwaliteit van SSAW bepaalt
Op een goed werkende moderne lijn zijn er verschillende specifieke procescontroles die de betrouwbare pijp onderscheiden van de pijp die de oude reputatie verdiende:
Nauwkeurigheid bij het frezen van randen.Voordat de spoel ooit de vormkop bereikt, worden beide lange randen tot een consistente afschuining gefreesd. Een ongelijkmatige rand produceert een ongelijkmatige lasgroef stroomafwaarts, en geen enkele goede lastechniek compenseert volledig voor het binnendringen van een slechte rand.
Dubbel-zijdig ondergedompeld booglassen (DSAW).De naad wordt eerst van binnenuit gelast, daarna van buitenaf, waarbij elke passage wordt afgeschermd door een vloeimiddellaag die een dichte lasafzetting met lage- lage porositeit produceert. Dit is het directe antwoord op het probleem van de "onvolledige penetratie" waar oudere single- apparatuur met één doorgang last van had.

Volledig-online ultrasoon testen.Omdat de spiraalnaad over de gehele lengte van de pijp loopt en niet in één rechte lijn, is het testen van de dekking hier belangrijker dan bij een pijp met rechte-naad, en niet minder. Moderne SSAW-lijnen voeren continu ultrasone inspecties uit langs de naad terwijl de buis wordt geproduceerd, waardoor defecten in realtime worden opgespoord in plaats van achteraf te moeten vertrouwen op steekproeven.
Controle van ovaliteit en rondheid.Consistente spanning en roldruk tijdens het vormingsstadium zorgen ervoor dat de voltooide buis binnen de tolerantie blijft voor on-van-rondheid -, een detail dat net zo belangrijk is voor de pasvorm- tijdens veldlassen als voor de hydraulische prestaties.
Mechanisch testen en hydrostatisch testen.Naast de naad zelf wordt elk stuk correct geproduceerde SSAW-buis hydrostatisch getest op de druk die vereist is door de geldende norm voordat deze wordt verzonden, en mechanische testcoupons worden per batch getrokken om de vloeigrens, treksterkte en - waar de specificatie dit vereist - Charpy-slagvastheid te bevestigen. Dit is hetzelfde testregime dat wordt toegepast op pijpen met rechte-naad onder dezelfde norm; niets aan de spiraalnaad stelt een molen ervan vrij, en niets hoeft anders te zijn om spiraalpijpen in aanmerking te laten komen.
Een pijp die wordt geproduceerd met alle vier deze bedieningselementen op hun plaats, is geen compromisversie van een pijp met rechte-naad. Het is een pijp die volgens een ander proces is gebouwd om aan dezelfde mechanische en drukvereisten te voldoen, geverifieerd door dezelfde testcategorie.
Waar SSAW echt de juiste keuze is
SSAW verdient zijn plaats bij echte projecten, niet alleen als een kostenbesparende terugval-:
- Watertransmissieleidingen met grote-diameter, waarbij de maat van de buis hem ver buiten het bereik van wat een rechte-naadmolen economisch kan produceren.
- Funderingspalen, waar grote diameter en aandrijfkracht belangrijker zijn dan drukwaarde, en ASTM A252 spiraalbuispalen zijn een gevestigd, code-erkend product.
- Verzamel- en middendrukpijpleidingen.-, waar API 5L klasse B tot en met X70 SSAW-buizen een groot deel van de verzamel- en zijlijnmarkt voor transmissiesystemen bestrijken.
- Structurele kolommen en scheepsfenderpalen, waar grote SSAW-secties druk- en laterale belastingen dragen in plaats van interne druk.
Een gemeentelijk waterschap dat bijvoorbeeld een verouderde 48- transmissieleiding vervangt, kiest tussen SSAW-buizen geproduceerd volgens AWWA- of GB/T-normen en een alternatief met een rechte- naad, waarvoor bij die diameter plaatbreedtes van slechts een paar fabrieken nodig zijn als routineartikel - waardoor wat een standaardaankoop zou moeten zijn, wordt omgezet in een speciale bestelling met een langere doorlooptijd en een hogere prijs per ton zonder overeenkomstige prestatieverbetering. Dezelfde logica is van toepassing op een funderingsaannemer die 60-inch palen heft voor een brughoofd: ASTM A252-spiraalbuispalen zijn een erkend, aan de code voldoend product, juist omdat die diameter en toepassingsprofiel de economische en mechanische eigenschappen van SSAW zijn die aansluiten bij wat de klus daadwerkelijk nodig heeft.
Waar het echt niet is
Eerlijk zijn tegenover de oorsprong van de mythe betekent ook eerlijk zijn over de werkelijke grenzen van de SSAW. Kleinere diameters - over het algemeen minder dan 20 inch - worden meestal beter bediend door ERW of naadloze buizen, omdat het economische voordeel van spiraalvormen pas zichtbaar wordt zodra de diametervereisten groter zijn dan wat de spoelbreedte van een rechte-naadfrees kan bereiken; onder die drempel voegt de langere spiraalvormige naad test- en procesoverhead toe zonder een overeenkomstig voordeel. Extreem hoge-druk- of zure- servicetransmissielijnen, en projecten waarbij een geldende specificatie SSAW eenvoudigweg niet als een geaccepteerd proces voor die toepassing erkent, zijn ook gevallen waarin rechte-naad- of naadloze pijpen de juiste optie blijven, ongeacht hoe goed-het proces van een spiraalmolen is gecontroleerd.
Wat een betrouwbare bestelling onderscheidt van een risicovolle bestelling
Het onderscheid dat er feitelijk toe doet bij de inkoop van SSAW-buizen is niet 'spiraal versus recht' - het gaat erom of de specifieke fabriek de hierboven beschreven procescontroles uitvoert en dit kan bewijzen. Een naadtestrapport- waarin de volledige- ultrasone dekking wordt weergegeven, en niet slechts een monsterpercentage, is het meest informatieve document waar een koper om kan vragen. Een fabriek die produceert volgens een erkende standaard - API 5L, ASTM A252, EN 10217-1, GB/T 9711 - met gedocumenteerde DSAW-las- en randvoorbereidingsprocedures, werkt in niets op de fabrieken die spiraalbuizen zijn oude reputatie gaven.
De onderste regel
Het reputatieprobleem van SSAW Pipe is al een generatie achterhaald. De geometrie die spiraalvorming mogelijk maakt - het invoeren van de spoel onder een hoek in plaats van in de lengterichting - was nooit de oorzaak van de kwaliteitsproblemen die de naam beschadigden; inconsistente procescontrole op oudere apparatuur was. Op een moderne lijn met het juiste randfrezen, dubbel-zijdig ondergedompeld booglassen, naadtesten over de volledige- lengte en rondheidscontrole, voldoet de spiraalnaadbuis aan dezelfde normen en voert hij dezelfde taak uit als elk ander gelast buisproces, waarbij rechte- naadfrezen de diameters vaak helemaal niet kunnen bereiken. De vraag die de moeite waard is om aan een leverancier te stellen is niet of hun buis spiraalvormig-gelast is -, maar of ze de naadtest-documentatie kunnen laten zien die bewijst dat de buis goed is gemaakt. Kopers die van die documentatie de doorslaggevende factor maken, in plaats van van de naadgeometrie, krijgen uiteindelijk een buis die zijn werk doet, tegen de kosten die het project daadwerkelijk met zich meebrengt.